Ang Proseso ng Extrusion Coating at Kung Saan Nanalo o Nawawala ang Kalidad
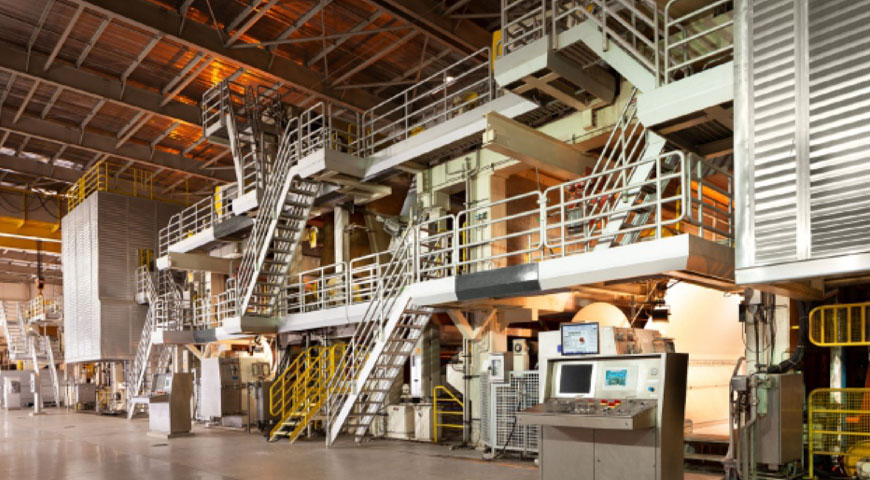
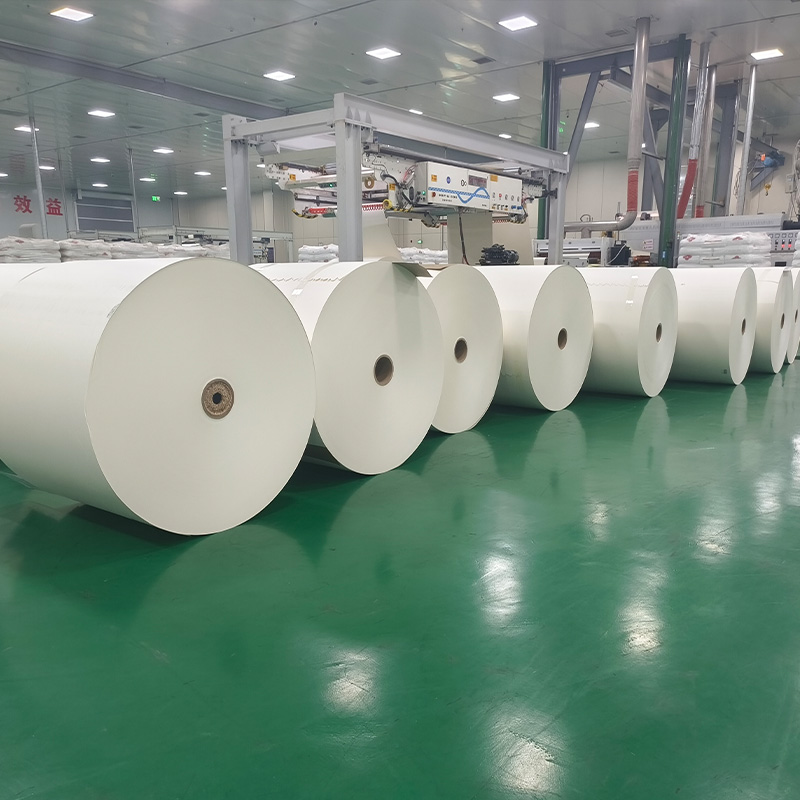
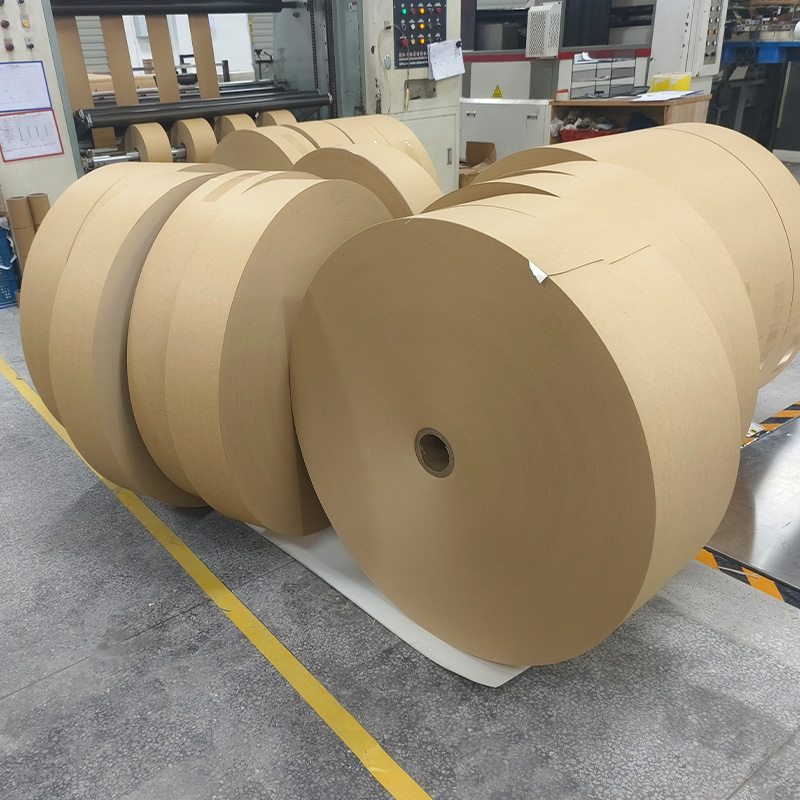
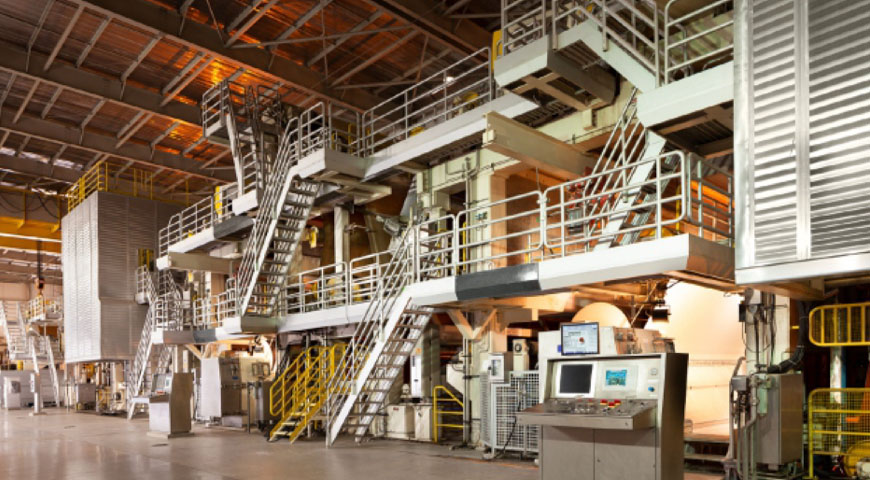
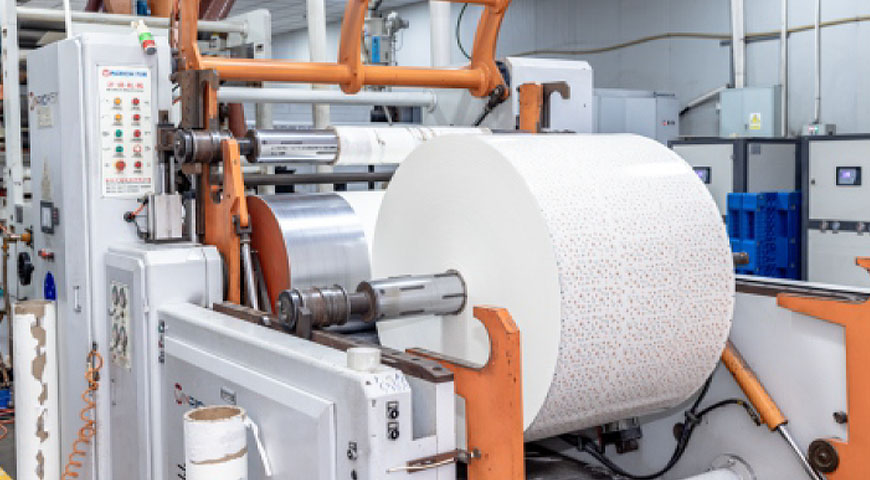
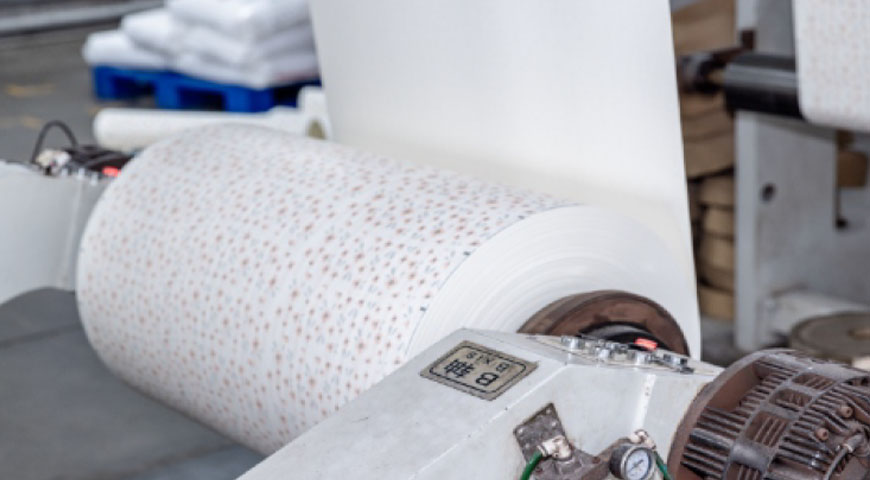
Ginagawa ang PE coated na papel sa pamamagitan ng pagpapakain ng base paper roll sa pamamagitan ng extrusion coating line, kung saan ang molten polyethylene ay direktang itinapon sa ibabaw ng papel sa mga temperatura sa pagitan 280–320°C . Ang tinunaw na PE ay pinindot laban sa papel sa pamamagitan ng isang chill roll at isang pressure roll, na kumokontrol sa parehong adhesion at surface finish. Nangyayari ang buong proseso sa isang bahagi ng isang segundo — na nangangahulugang anumang hindi pagkakapare-pareho sa pag-igting ng base paper, temperatura ng pagkatunaw, o bilis ng linya ay nagdudulot ng depekto na naka-lock sa roll at imposibleng itama pagkatapos.
Ang pinakakinahinatnang mga variable ng kalidad ay pagkakapareho ng timbang ng amerikana at lakas ng pagdirikit . Karaniwang sinusukat ang bigat ng coat sa g/m² sa buong lapad ng web; ang isang maayos na linya ay mayroong pagkakaiba-iba sa loob ng ±1.5 g/m². Ang pagdirikit ay sinusubok sa pamamagitan ng lakas ng balat — food-grade PE coated na papel dapat makamit ang pinakamababang lakas ng balat ng 1.5 N/15mm upang makaligtas sa thermal at mekanikal na diin ng tasa at mangkok na bumubuo nang walang delamination.
LDPE vs. HDPE Coating: Pagpili ng Tamang Marka
Hindi lahat ng PE ay pareho. Ang dalawang grado na pinakakaraniwang ginagamit sa mga coatings ng packaging ng pagkain ay ang low-density polyethylene (LDPE) at high-density polyethylene (HDPE), at ang mga ito ay kumikilos nang kakaiba sa forming line:
- LDPE ay mas malambot at mas nababaluktot, na may mas mababang punto ng pagkatunaw (~110°C). Mapagkakatiwalaan itong nag-heat-seal sa mas mababang temperatura, na ginagawa itong default na pagpipilian para sa mga karaniwang tasa ng malamig at mainit na inumin. Ang kakayahang umangkop nito ay nangangahulugan din na mahusay itong gumaganap sa mga hubog o embossed na ibabaw.
- HDPE ay mas matigas, na may mas mataas na paglaban sa kemikal at isang punto ng pagkatunaw na mas malapit sa 130°C. Mas gusto ito para sa mga application na kinasasangkutan ng mga langis, taba, o agresibong food acid — gaya ng mga sauce cup, salad bowl, at ilang partikular na frozen food packaging format.
Ang paggamit ng LDPE-coated na papel sa isang high-fat food application ay isang karaniwang error sa detalye na humahantong sa coating swelling at tuluyang barrier failure. Ang pagkumpirma ng PE grade sa iyong supplier sa oras ng pagtatanong — hindi pagkatapos ng produksyon — ay maiiwasan ang magastos na batch na mga pagtanggi.
Single-Side vs. Double-Side Coating: Isang Praktikal na Gabay sa Pagpapasya
Kung tutukuyin ang single- o double-side na PE coating ay depende sa end-use environment, hindi lang sa likidong nilalaman ng produkto:
| Uri ng Patong | Karaniwang Timbang ng Coat | Pinakamahusay na Naaangkop Para sa |
|---|---|---|
| Single-side (panloob) | 15–20 g/m² | Mga tuyong kapaligiran, malamig na inumin sa mababang kahalumigmigan |
| Dobleng panig | 15–20 g/m² bawat panig | Mga inuming may yelo, mga tropikal na klima, mga application na madaling kapitan ng condensation |
| Mabigat na single-side | 22–28 g/m² | Mga hot-fill na sopas, matagal na mainit na inumin |
Ang double-side coating ay nagdaragdag ng materyal na gastos at bahagyang binabawasan ang recyclability ng tapos na tasa, kaya dapat lang itong tukuyin kung saan ang condensation o outer-surface moisture exposure ay isang tunay na operational concern.
Pagsunod sa Kaligtasan ng Pagkain: Anong Dokumentasyon ang Hihilingin
Ang PE resin na ginagamit sa food-contact coating ay dapat na food-grade — isang pagtatalaga na hindi awtomatiko at dapat ma-verify sa pamamagitan ng dokumentasyon. Kapag nag-sourcing PE coated na papel , dapat hilingin ng mga mamimili ang sumusunod sa pinakamababa:
- Deklarasyon ng pagsunod sa resin — pagkumpirma na ang PE grade ay nakakatugon sa FDA 21 CFR §177.1520 (US), EU Regulation 10/2011 (Europe), o GB 9685 (China), depende sa target na market.
- Ulat ng pagsubok sa paglilipat — pangkalahatang migration at tiyak na mga limitasyon sa paglipat para sa anumang mga additives na nasa resin formulation.
- Pagsubok sa mabibigat na metal — partikular na may kaugnayan kung ang pinahiran na papel ay ipi-print, dahil ang ilang mga pigment ay maaaring mag-ambag sa paglipat ng mabibigat na metal sa pamamagitan ng substrate.
Dapat i-update ang dokumentasyon ng pagsunod sa tuwing nagbabago ang supplier o formulation ng resin. Ang isang beses na sertipiko na ibinigay sa simula ng isang relasyon sa supply ay hindi sumasaklaw sa kasunod na produksyon kung ang pinagmumulan ng hilaw na materyal ay lumipat — isang puwang na nagdulot ng mga problema sa regulasyon para sa higit sa ilang mga nagko-convert sa panahon ng mga customs inspeksyon sa EU at North America.