Paano Talagang Gumagana ang Air Gap sa Double Wall Cups
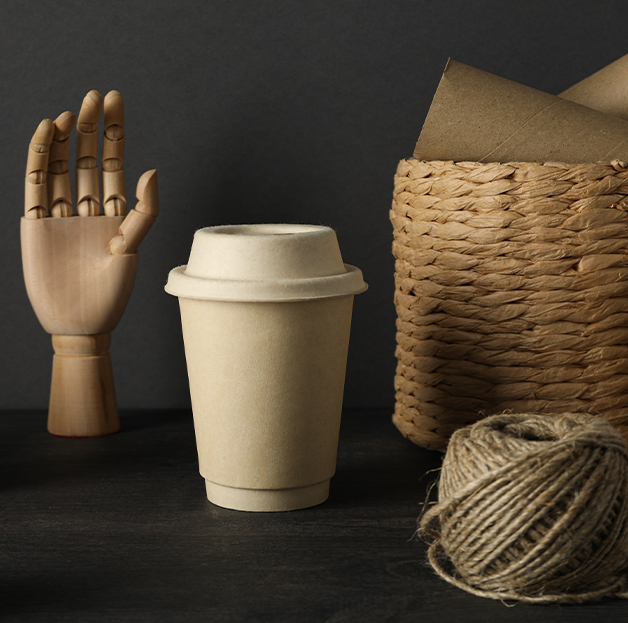
Ang tampok na pagtukoy ng a Double Wall Hot Paper Cup ay ang insulating air pocket na nakulong sa pagitan ng dalawang layer ng food-grade paperboard. Ang dead-air layer na ito ay kumikilos tulad ng cavity wall insulation na ginagamit sa mga gusali: ang hangin ay hindi nagsasagawa ng init, kaya pinapabagal nito ang paglipat ng thermal energy mula sa mainit na likido sa loob patungo sa panlabas na ibabaw na hinahawakan ng consumer. Ang resulta ay isang panlabas na pader na nananatiling mas malamig kaysa sa isang solong-pader na tasa sa parehong temperatura ng pagpuno.
Ang puwang ay karaniwang mula sa 1.5 mm hanggang 3 mm . Ang mas malawak ay hindi palaging mas mahusay—ang sobrang makapal na agwat ay nagdaragdag ng materyal na gastos at nakakaapekto sa pagkaka-stack ng tasa. Ang mga tagagawa ay nag-calibrate ng lapad ng gap laban sa bigat ng papel sa dingding upang maabot ang isang target na temperatura sa panlabas na ibabaw, kadalasang naglalayong mas mababa sa 45 °C kapag ang fill ay nasa 80 °C, na itinuturing ng karamihan sa mga pamantayan ng human-factor na kumportable para sa matagal na pagkakahawak.
Dahil istruktura ang pagkakabukod sa halip na idinagdag (walang kinakailangang hiwalay na manggas), napapanatili ng tasa ang malinis nitong profile at mahusay na naka-stack sa mga kagamitan sa pagdispensa ng mataas na volume—isang mahalagang bentahe sa logistik para sa mga chain coffee shop at mga operasyon ng hotel banquet.
PE vs. PLA Inner Coating: Isang Praktikal na Paghahambing
Parehong nagsisilbi ang PE (polyethylene) at PLA (polylactic acid) na mga coatings—paglikha ng waterproof, food-safe na hadlang sa panloob na ibabaw ng papel—ngunit malaki ang pagkakaiba ng mga ito sa end-of-life behavior at mga kinakailangan sa pagproseso.
| Ari-arian | Patong ng PE | Patong ng PLA |
|---|---|---|
| Pinagmumulan ng hilaw na materyal | Nagmula sa petrolyo | Arina ng mais / tubo |
| Pagpapahintulot sa init | Hanggang ~85 °C (stable) | Hanggang ~50–55 °C (lumambot) |
| Compostability | Hindi compostable | Industrially compostable |
| Recyclable | Nangangailangan ng espesyalista na de-coating | Nangangailangan ng pasilidad ng pang-industriyang composting |
| Gastos | Ibaba | Mas mataas (10–30% tipikal na premium) |
| Pinakamahusay na application | Pangunahing maiinit na inumin | Mga tatak na may kamalayan sa kapaligiran, mga kaganapan |
Isang mahalagang praktikal na tala: Ang mas mababang temperatura ng heat-distortion ng PLA ay nangangahulugan na mas angkop ito sa mga inuming inihain sa ibaba 70 °C—matcha latte, warm milk tea—sa halip na mga inuming nakabatay sa espresso na maaaring umabot sa 85–90 °C. Ang mga mamimili na tumutukoy sa mga tasang pinahiran ng PLA para sa mga application na may mataas na temperatura ay dapat na i-verify ang aktwal na data ng pagsubok sa tolerance ng init ng supplier sa halip na umasa sa mga generic na claim sa sertipikasyon.
Virgin Wood Pulp vs. Bamboo Pulp: Mga Pagsasaalang-alang sa Hilaw na Materyal
Parehong virgin wood pulp at bamboo pulp ay nakakatugon sa mga pamantayan sa kaligtasan sa pakikipag-ugnay sa pagkain, ngunit mayroon silang iba't ibang katangian ng fiber na nakakaapekto sa pakiramdam ng natapos na tasa at profile sa kapaligiran.
- Virgin wood pulp (karaniwang na-bleach na kraft mula sa softwood o hardwood) ay gumagawa ng mas makinis, mas pare-parehong ibabaw na mas madaling i-print gamit ang mga high-resolution na graphics. Ang mas mahabang mga hibla nito ay nagbibigay ng mahusay na lakas ng makunat, na mahalaga para sa integridad ng istruktura ng isang double-wall cup sa ilalim ng wet-heat na kondisyon.
- Sapal ng kawayan ay inaani mula sa isang mabilis na muling pagbuo ng damo na umabot sa maaani na kapanahunan sa loob ng 3–5 taon kumpara sa 25–70 taon para sa komersyal na troso. Ang mga hibla ng kawayan ay mas maikli at mas malasutla, na nagbibigay ng bahagyang texture na ibabaw. Ang pulp ay natural na mas mababa sa lignin, na binabawasan ang pangangailangan para sa malupit na mga kemikal sa pagpapaputi.
- Mula sa pananaw ng carbon-accounting, mabilis na nag-sequester ng carbon ang kawayan sa panahon ng paglaki, kahit na ang netong benepisyo ay nakadepende nang husto sa kahusayan ng proseso ng pulping at mga distansya ng transportasyon.
Sa Hangzhou Renmin Eco-tech Co., Ltd., pinagmumulan namin ang base paper mula sa mga certified mill at pinapanatili namin ang ISO14001:2004 environmental management certification, na nagpapahintulot sa mga customer na isama ang na-verify na data ng materyal sa kanilang sariling pag-uulat ng sustainability.
Pagkatugma ng Takip at Integridad ng Seal sa ilalim ng Temperature Cycling
Ang leak-proof na lid fit ay depende sa dimensional tolerance sa pagitan ng rim ng cup at locking channel ng lid. Para sa mga double-wall cup, ang rim ay karaniwang mas malawak at mas matigas kaysa sa isang single-wall equivalent, na maaaring makaapekto sa lid interchangeability kung ang mga mamimili ay maghahalo ng mga cup mula sa iba't ibang supplier sa parehong lid SKU.
Ang tatlong pinakakaraniwang materyales sa takip na ginagamit sa mga tasa ng mainit na inumin ay:
- PET (polyethylene terephthalate) — transparent, mabuti para sa pagpapakita ng mga layered na inumin, ngunit na-rate para sa mga temperatura hanggang sa humigit-kumulang 70 °C. Hindi mainam para sa espresso o anumang inuming ibinuhos sa itaas ng 75 °C.
- PP (polypropylene) — opaque o translucent, heat-stable hanggang humigit-kumulang 100 °C, ang karaniwang pagpipilian para sa mga pangunahing aplikasyon ng mainit na kape. Mas lumalaban sa pagpapapangit ng takip sa mataas na temperatura na mga pagpuno.
- Spill-proof / sip-through na mga takip — karaniwang PP na may pinagsamang siwang sa pag-inom at nare-reclose na tab. Ang mga ito ay nagdaragdag ng isang premium na pakiramdam at lalong tinutukoy para sa mga upscale chain account at airline/business event catering.
Ang pagbibisikleta sa temperatura—pagpainit at panandaliang paglamig—ay maaaring magdulot ng maliliit na pagbabago sa dimensyon sa gilid ng tasa at takip. Ang mga kagalang-galang na tagagawa ng tasa ay nagsasagawa ng mga simulate na pagsubok sa paggamit (fill, lid, carry, tilt sa karaniwang mga anggulo) upang kumpirmahin na ang integridad ng seal ay pinananatili sa inaasahang thermal range bago ilabas ang isang disenyo sa produksyon.
Mga Variable sa Pag-customize na Nakakaapekto sa Minimum na Dami ng Order
Madalas na natutuklasan ng mga mamimili ng B2B na ang saklaw ng pagpapasadya ay ang nag-iisang pinakamalaking driver ng MOQ. Ang pag-unawa kung aling mga variable ang nagti-trigger ng bagong tooling o press setup ay tumutulong sa mga procurement team na makipag-ayos nang mas epektibo.
- Laki ng tasa : Ang bawat volume (8 oz, 12 oz, 16 oz, 20 oz) ay nangangailangan ng nakalaang die-cut fan at bumubuo ng mandrel. Ang pag-order ng maraming laki nang sabay-sabay ay maaaring kumalat sa amortization ng tooling, ngunit ang bawat laki ay nagdadala pa rin ng sarili nitong minimum na takbo ng produksyon—karaniwan. 50,000–100,000 unit bawat laki para sa naka-offset na naka-print na custom na likhang sining.
- Bilang ng kulay ng pag-print : Sukat ng mga gastos sa pag-print ng Flexographic na may bilang ng mga istasyon ng kulay. Ang nag-iisang kulay ng PMS sa isang puting base ay ang opsyon na may pinakamababang halaga; buong CMYK process printing o spot UV finishes magdagdag ng mga press pass at taasan ang break-even volume.
- Uri ng patong : Ang paglipat mula sa PE patungo sa PLA coating ay maaaring mangailangan ng hiwalay na production run upang maiwasan ang cross-contamination sa mga extrusion lines, na pinangangasiwaan ng ilang mill sa pamamagitan ng paglalaan ng mga partikular na araw sa bawat uri ng coating—na nakakaapekto sa mga lead time gayundin sa MOQ.
- Timbang ng papel : Ang karaniwang double-wall constructions ay gumagamit ng 190–220 gsm para sa panloob na dingding at 170–190 gsm para sa panlabas; ang paghiling ng mas mabigat na board para sa isang premium na matibay na pakiramdam ay posible ngunit maaaring lumampas sa karaniwang lapad ng reel at mag-trigger ng mga karagdagang hakbang sa paglalagay ng sheet.
Bilang isang tagagawa ng OEM/ODM, gumagawa ang Hangzhou Renmin Eco-tech Co., Ltd Double Wall Hot Paper Cups sa iba't ibang laki at opsyon sa coating, na may structured sampling na proseso na nagbibigay-daan sa mga mamimili na patunayan ang kalidad ng pag-print at structural performance bago gumawa ng buong dami ng produksyon.
Pagganap ng Stacking, Storage, at Dispensing sa High-Volume Environment
Ang isang tasa na mahusay na gumaganap kapag napuno ngunit na-jam o na-collapse sa isang awtomatikong cup dispenser ay lumilikha ng magastos na pagkaantala sa pagpapatakbo sa mga lugar na may mataas na trapiko. Ang mga double-wall cup ay nagpapakita ng mga partikular na stacking geometry na hamon dahil ang panlabas na pader ay bahagyang sumisikat kumpara sa panloob na pader, na nagbabago sa epektibong taper angle na tumutukoy kung gaano kahigpit ang mga tasa sa pugad.
Mga pangunahing sukatan na dapat hilingin ng mga mamimili mula sa mga tagagawa:
- Taas ng stack bawat 50 tasa : Tinutukoy kung gaano karaming mga tasa ang kasya sa isang karaniwang tube dispenser. Ang mas mahigpit na salansan ay nagbibigay-daan sa mas maraming tasa sa bawat ikot ng pag-refill, na binabawasan ang interbensyon ng mga tauhan.
- Lakas ng dispensing : Ang puwersa na kinakailangan upang paghiwalayin ang ilalim na tasa mula sa isang nested stack. Kung masyadong mataas, hindi gumagana ang mga awtomatikong dispenser; masyadong mababa, at ang mga tasa ay nag-aalis habang nagbibiyahe.
- Ang paglaban sa kahalumigmigan ng panlabas na dingding : Sa mga kapaligirang imbakan na may mataas na kahalumigmigan (hal., mga lugar sa likod ng bahay ng kusina), maaaring sumipsip ng moisture at lumambot ang mga panlabas na dingding na hindi nababalutan, na nakompromiso ang lakas ng compression ng side-wall ng cup at nagdudulot ng mga pagkabigo sa dispensing.
Para sa mga export na customer na nagpapadala sa mga high-humidity market sa Southeast Asia o East Africa, ang pagtukoy ng moisture-barrier outer wrap o paghiling ng accelerated-aging test data (karaniwang 40 °C / 90% RH sa loob ng 48 oras) bago ang pag-finalize ng mga detalye ay isang maingat na hakbang na kayang tanggapin ng mga may karanasang supplier.